A megfelelő kiválasztásához Metrikus vékony profilú csapágyak Robotok és repülőgépek esetében ismerni kell a fontos teljesítménytényezőket, a rendelkezésre álló helyet és az üzemeltetési igényeket. Ezek a speciális precíziós csapágyak nagy súlyt tudnak elbírni, miközben nagyon kis keresztmetszeti alakjuk van. Ezért elengedhetetlenek a műholdmechanizmusokhoz, robot illesztésekhez és repülőgép-vezérlőrendszerekhez. A kiválasztási folyamat részeként a méretkövetelményeket, a pontossági osztályokat, az anyagkövetelményeket és az időjárási viszonyokat is figyelembe veszik, hogy a legjobb teljesítményt biztosítsák a kritikus helyzetekben, ahol a meghibásodás nem választható.
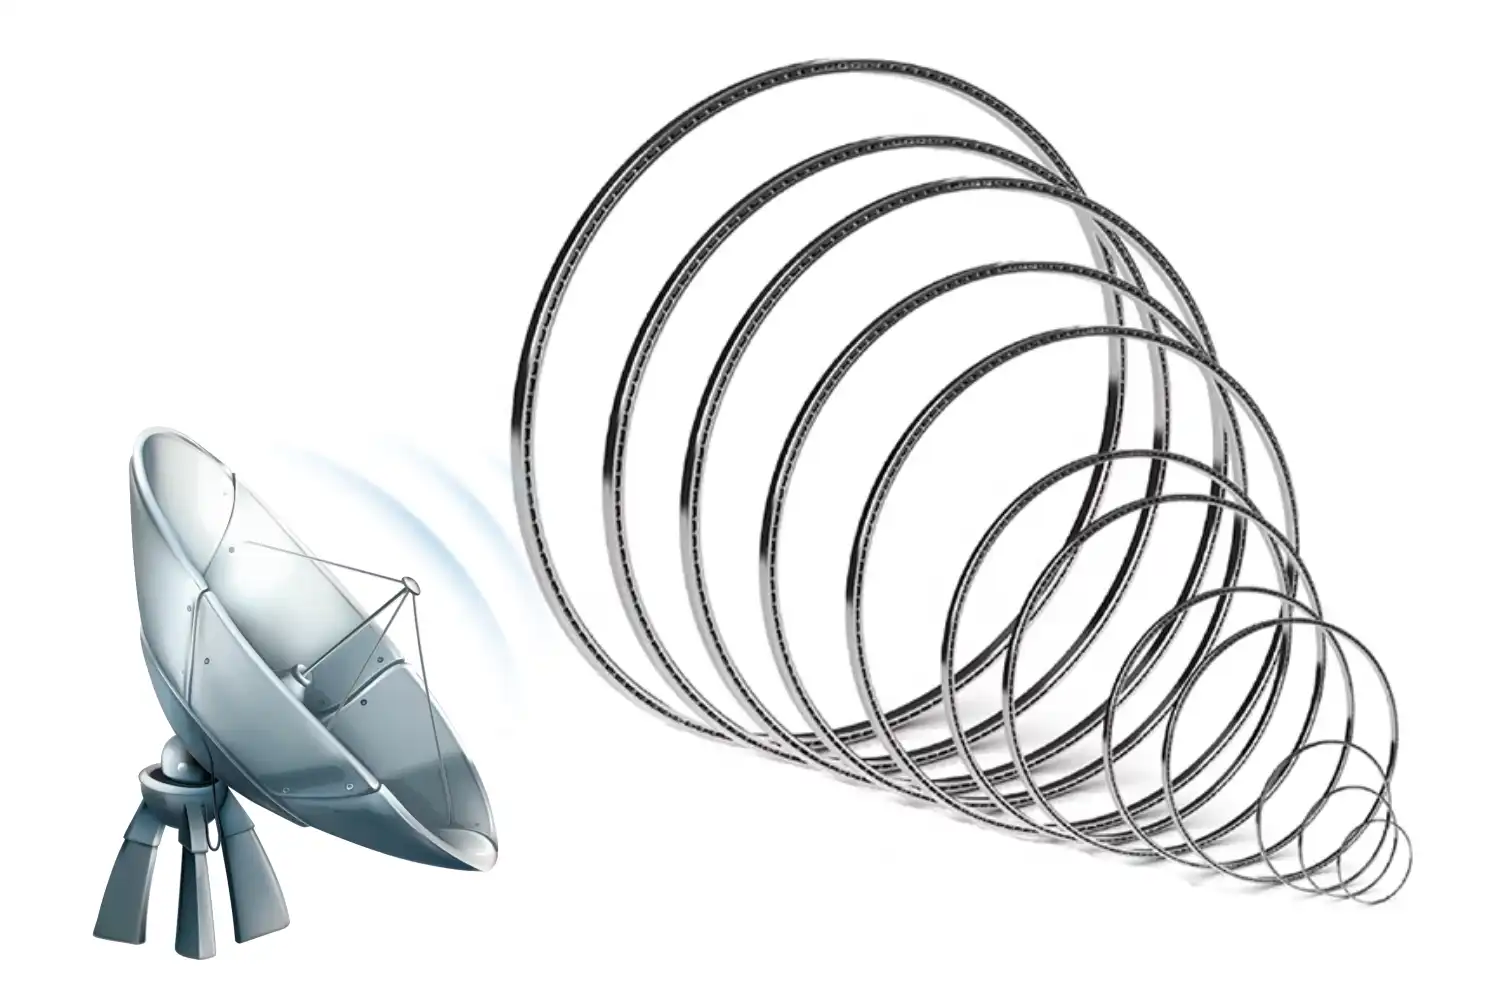
A vékony profilú csapágyak alapjainak megértése
A vékony falú precíziós csapágyak számos területen megváltoztatják a helyszűkében lévő alkalmazások módját. A hagyományos csapágyakkal ellentétben ezek az alkatrészek szilárdan tartják a szerkezetet, miközben nagyon kevés radiális helyet foglalnak el. A keresztmetszeti területük legtöbbször kisebb, mint a csapágyfurat szélessége. Ez jelentős súlymegtakarítást eredményez. A radiális érintkezőcsapágyak (C típus) csak radiális terheléseket, a ferde érintkezőcsapágyak (A típus) mind radiális, mind ferde terheléseket kezelnek, a négypontos érintkezőcsapágyak (X típus) pedig mindkét irányú axiális nyomást kezelik. Ez a három típus teszi ki a piac nagy részét. Robotokban és repülőgéprendszerekben mindegyik típust különböző feladatokra használják. Az anyagválasztás nagyon fontos a csapágyak megfelelő működése szempontjából. A magas széntartalmú krómacél (GCr15) nagyon kemény és nem kopik könnyen. A rozsdamentes acél (9Cr18) jobban ellenáll a rozsdának nehéz körülmények között. A csapágykosár anyaga és olajozásának módja is befolyásolja a működését.
Metrikus sorozatok osztályozása és méretszabványok
A keresztmetszeti vastagság és a terhelési értékek Metrikus vékony profilú csapágyak szabványos sorozatosztályokon alapulnak. A 8 mm-es sorozat 25 mm-től 360 mm-ig terjedő belső méretekhez illeszkedik, és a legvékonyabb alakú a nagyon kis helyekhez. Ez a sorozat nagyszerűen alkalmas kis robotcsatlakozások és műholdak elhelyezésére szolgáló eszközök készítésére. A 13 mm-es sorozat nagyobb súlyt képes elbírni, miközben körülbelül ugyanannyi helyet foglal el. A belső átmérő számai megegyeznek a 8 mm-es sorozatéval, de a nagyobb vastagság lehetővé teszi a vízszintes és axiális terhelési értékek növelését. A jobb megbízhatóság érdekében a repülőgépipari mozgásrendszerek gyakran használják ezt az elrendezést. A 20 mm-es sorozat a vékony alkatrészcsoportjában a legnagyobb súlyt képes elbírni. De bár vastagabbak, ezek a csapágyak még mindig sokkal könnyebbek, mint más lehetőségek. Ez a kialakítás erős, ami hasznossá teszi nagy robotmanipulátorokhoz és repülőgép-aktuátorokhoz. Amikor pontosságra van szükség, a méretezési hiba nagyon fontos. Annak érdekében, hogy a dolgok ne romoljanak el túl hamar, vagy ne működjenek olyan jól, a szabványos metrikus csapágyméreteknek meg kell egyezniük a ház és a tengely specifikációival.
Pontossági osztályok és teljesítménykövetelmények
A csapágyak pontossága közvetlen hatással van a rendszer pontosságára és működésének simán tartására. A pontossági szintek P0-tól (normál) P6-ig (ultrapontosság) terjednek, ahol a P0 a legkevésbé pontos, a P6 pedig a legpontosabb. A mérési pontosság, a geometriai pontosság és a felületkezelés tekintetében minden osztály saját határokat szab. A P0 pontosság jó az általános ipari felhasználásokhoz, ahol a közepes pontosság is elegendő. A P6 és P5 osztályok a legtöbb robotikai feladathoz jók, amelyek pontosabb pozicionálást igényelnek. Nagy sebességű folyamatokhoz és fontos követőeszközökhöz P4 pontosság szükséges. A P2 pontosság a csapágypontosság legmagasabb szintje, és műholdas eszközökhöz és nagy pontosságú robotikai rendszerekhez szükséges. Számos minőségellenőrzési lépést és speciális gyártási módszert alkalmaznak ezeknek a csapágyaknak az előállításához. A P2 pontosságba való befektetés olyan helyzetekben megtérül, ahol a megbízhatóság nagyon fontos. A magasabb pontossági osztályokkal a hőmérséklet-stabilitás, a rázkódástűrés és az egyenletes terheléseloszlás is sokkal jobb. A kiválasztási folyamat során mérlegelni kell a pontosság iránti igényt a pénzmegtakarítás szükségességével szemben.
Terheléselemzés és csapágykiválasztási kritériumok
A terhelési tanulmány az első lépés a kiválasztásban Metrikus vékony profilú csapágyakAz axiális terhelések párhuzamosak a forgástengellyel, míg a radiális terhelések merőlegesek arra. Amikor a terheléseket kombináljuk, gondosan meg kell vizsgálni őket méretük, irányuk és gyakoriságuk szempontjából. A dinamikus terhelési sebességek megmutatják, hogy egy csapágy mekkora súlyt bír el mozgás közben. Amikor a mozgás megáll vagy nagyon lelassul, statikus terhelési értékeket alkalmazunk. A funkció fontosságától és a külső időjárástól függően a biztonsági tényezők általában 2 és 5 között vannak. A különböző típusú csapágyak és tisztítórendszerek sebességkorlátai nagyon eltérőek. A nagysebességű csapágyak speciális kosárkialakításokat és kenőrendszereket használnak a dolgok stabilitásának megőrzése és az általuk termelt hő mennyiségének szabályozása érdekében. Ezeket a korlátokat gyakran használják repülőgépipari alkalmazásokban. A szélsőséges hőmérsékletek, a szennyezés szintje és a lökésszerű terhelések azok a környezeti tényezők, amelyek befolyásolják a csapágyválasztást. Az űrfelhasználásnak olyan problémákkal kell megküzdenie, amelyek a Földön nem találhatók meg, mint például a vákuum, a sugárzás és a hirtelen hőmérséklet-változások.
Anyagválasztás és környezetvédelmi szempontok
A rozsdamentes acél csapágyak nagyszerűen működnek zord körülmények között, például repülőgépekben és haditengerészeti robotokban. A króm jelenléte miatt az anyag nagyon ellenálló a rozsdával szemben, miközben továbbra is elég kemény a csapágyfelületekhez. Zord helyzetekben a hibrid kerámia csapágyak jobban teljesítenek, mint más típusok. A tömítések kiválasztása bent tartja a zsírt, és megakadályozza a belső alkatrészek szennyeződését. Az érintkező tömítések nyújtják a legnagyobb biztonságot, de jobban növelik a súrlódást és a hőtermelést is. Az érintkezésmentes szelepek csökkentik a súrlódást, és szerény mértékű biztonságot nyújtanak. Fontos, hogy a kenőrendszerek különböző hőmérsékleteken és hosszú ideig működjenek, mielőtt szervizelésre szorulnának. A zsír megkönnyíti a karbantartást, de korlátozza, hogy milyen gyorsan haladhat valami. Nagyobb sebességek lehetségesek olajkenéssel, de bonyolult szállítási módokra van szükség. Az acél, fém és polimer keverékek mind olyan kosárelemek, amelyeknek megvannak a maguk előnyei. Az acélkosarak a legerősebbek, a sárgaréz kosarak jól vezetik a hőt, a polimer kosarak pedig könnyebbek és csendesebbek.
Telepítési eljárások és legjobb gyakorlatok
A megfelelő beszerelési eljárások megakadályozzák a csapágy idő előtti meghibásodását és biztosítják az optimális teljesítményt. A tiszta beszerelési környezet kiküszöböli a csapágy élettartamát veszélyeztető szennyeződési forrásokat. A precíziós mérőeszközök a folyamat során ellenőrzik a méretpontosságot. A szerelési technikák a csapágytípustól és az alkalmazási követelményektől függően változnak. A présillesztések szilárdan rögzítik a csapágyat, miközben megőrzik a megfelelő beállítást. A hőtágulási módszerek csökkentik a beszerelési erőket, de pontos hőmérséklet-szabályozást igényelnek. Az illesztés-ellenőrzés megakadályozza a peremterhelést és az egyenetlen feszültségeloszlást. A mérőórás jelzők és a lézeres beállító eszközök biztosítják a geometriai pontosságot a megadott tűréshatárokon belül. A beállítási eltérés jelentősen csökkenti a csapágy élettartamát nagy pontosságú alkalmazásokban. Az összeszerelés során pontosan be kell tartani a nyomaték-előírásokat. A túlzott meghúzás túlzott előterhelést eredményez, míg az elégtelen nyomaték nem kívánt mozgást tesz lehetővé. A kalibrált nyomatékkulcsok biztosítják az állandó beszerelési minőséget.
Karbantartási stratégiák a hosszabb élettartam érdekében
Megelőző karbantartási programok Metrikus vékony profilú csapágyak élettartam és a rendszer megbízhatósága. A rendszeres ellenőrzési ütemtervek a katasztrofális meghibásodás előtt azonosítják a potenciális problémákat. A rezgésmonitorozás feltárja a forgó gépekben kialakuló problémákat. A kenéskezelés fenntartja a megfelelő filmvastagságot és megakadályozza a szennyeződés felhalmozódását. Az utánkenési intervallumok az üzemi körülményektől, a csapágy típusától és a kenőanyag jellemzőitől függenek. Az automatizált kenőrendszerek biztosítják a folyamatos karbantartást a kritikus alkalmazásokban. A hőmérséklet-monitorozás jelzi a csapágyak állapotát és a kenés hatékonyságát. A megemelkedett hőmérséklet fokozott súrlódásra, nem megfelelő kenésre vagy szennyeződési problémákra utal. A hőkamerás képalkotás lehetővé teszi a nem invazív állapotfelmérést. A cserekritériumok figyelembe veszik a csapágyak állapotát, az üzemeltetési követelményeket és a karbantartási költségeket. A proaktív csere megakadályozza a váratlan állásidőt a kritikus rendszerekben, miközben optimalizálja a karbantartási költségeket.
Egyedi megoldások speciális alkalmazásokhoz
A szabványos csapágykonfigurációk nem tudnak minden alkalmazási követelményt kielégíteni. Az egyedi mérnöki megoldások figyelembe veszik az egyedi méretkorlátokat, terhelési követelményeket és környezeti feltételeket. A speciális anyagok és felületkezelések fokozzák a teljesítményt extrém környezetben. A nem szabványos méretek lehetővé teszik az optimális rendszerintegrációt, miközben megőrzik a csapágy teljesítményét. Az egyedi kosárkialakítások figyelembe veszik a speciális kenési követelményeket vagy súlykorlátokat. A módosított tömítéskonfigurációk kiegyensúlyozzák a védelmet a súrlódási szempontokkal szemben. A prototípusfejlesztés és -tesztelés a teljes gyártás előtt validálja az egyedi terveket. A végeselemes analízis előrejelzi a feszültségeloszlást és a kifáradási élettartamot a tényleges üzemi körülmények között. A teljesítménytesztek megerősítik az analitikai előrejelzéseket és azonosítják az optimalizálási lehetőségeket. A minőségbiztosítási programok biztosítják, hogy az egyedi csapágyak megfeleljenek a szigorú repülőgépipari és robotikai szabványoknak. A nyomonkövethetőségi dokumentáció teljes gyártási előzményeket biztosít a tanúsítási megfelelőséget igénylő kritikus alkalmazásokhoz.
Partnerség a Huigonggal prémium metrikus vékony profilú csapágymegoldások terén
A Huigong megbízható metrikus vékonyszelvényű csapágygyártóként áll a piacon, több mint 25 éves mérnöki kiválósággal a precíziós csapágytechnológia területén. A repülőgépipar, a robotika és az ipari automatizálás területén szerzett széleskörű tapasztalatunk lehetővé teszi számunkra, hogy megértsük az Ön egyedi alkalmazási kihívásait, és optimalizált megoldásokat kínáljunk. Gyártási képességeink lefedik az összes metrikus sorozatkonfigurációt 8 mm-től 20 mm-es keresztmetszetig, a P0-tól P2-ig terjedő pontossági osztályokkal. A fejlett minőségellenőrzési rendszerek, beleértve a koordináta-mérőgépes ellenőrzést, a metallográfiai elemzést és az átfogó vizsgálati protokollokat, biztosítják, hogy minden csapágy megfeleljen a szigorú specifikációknak. Az egyedi mérnöki szolgáltatások olyan speciális követelményeket céloznak meg, amelyeket a standard katalóguscsapágyak nem tudnak teljesíteni. Műszaki csapatunk szorosan együttműködik az Ön mérnökeivel, hogy innovatív megoldásokat fejlesszen ki az egyedi alkalmazásokhoz. Akár módosított méretekre, speciális anyagokra vagy fokozott környezetvédelemre van szüksége, olyan eredményeket szállítunk, amelyek felülmúlják az elvárásokat. Készen áll arra, hogy precíziósan megtervezett csapágyakkal növelje robotikai vagy repülőgépipari rendszerének teljesítményét? Alkalmazásmérnökeink készen állnak, hogy megbeszéljék az Ön egyedi igényeit, és optimális csapágymegoldásokat javasoljanak. Lépjen kapcsolatba velünk a következő címen: sale@chg-bearing.com hogy még ma elkezdhesse projektkonzultációját.
Összegzés
A megfelelő kiválasztása metrikus vékony profilú csapágyak A robotikai és repülőgépipari alkalmazásokhoz a terhelési követelmények, a méretkorlátok és az üzemi környezet átfogó ismerete szükséges. A megfelelő csapágykiválasztás, a telepítési eljárások és a karbantartási stratégiák kombinációja biztosítja az optimális rendszerteljesítményt és a hosszabb élettartamot. A siker a tapasztalt gyártókkal való partnerségtől függ, akik megértik a precíziós alkalmazások egyedi kihívásait, és olyan mérnöki megoldásokat szállítanak, amelyek megfelelnek a szigorú teljesítménykövetelményeknek.
Referenciák
1. Harris, TA és Kotzalas, MN „A csapágytechnológia fejlett koncepciói: Gördülőcsapágy-elemzés, ötödik kiadás.” CRC Press, 2019.
2. Eschmann, P., Hasbargen, L. és Weigand, K. „Golyós- és görgőscsapágyak: Elmélet, tervezés és alkalmazás.” John Wiley & Sons, 2018.
3. Hamrock, BJ, Schmid, SR és Jacobson, BO „A folyékonyfilmes kenés alapjai csapágyalkalmazásokban.” Marcel Dekker, 2020.
4. Gépjárműmérnökök Társasága. „Repülőgépipari csapágytervezési és alkalmazási irányelvek.” SAE Nemzetközi Szabványok, 2021.
5. Nemzetközi Szabványügyi Szervezet. „Gördülőcsapágyak – Metrikus vékony profilú golyóscsapágyak.” ISO 12043:2022.
6. Bhushan, B. „A tribológia alapelvei és alkalmazásai a repülőgépipari rendszerekben.” Springer International Publishing, 2019.